Jede Minute Stillstand ist verlorene Ausbringung. Aber nicht jeder Stillstand ist ein Problem: Entscheidend ist, geplante von ungeplanten Stillständen zu trennen und die ungeplanten an der Ursache zu packen.
Geplante und ungeplante Stillstände
Geplante Stillstände sind Wartungsfenster, Rüstvorgänge, Reinigungen, Schichtwechsel oder Pausen. Sie sind kalkulierbar und lassen sich verkürzen, aber nicht vermeiden. Ungeplante Stillstände entstehen durch Störungen, Ausfälle, fehlendes Material, fehlende Bediener oder Qualitätsprobleme. Sie sind der eigentliche Hebel, weil sie unvorhersehbar Kapazität kosten und häufig Folgekosten verursachen: Ausschuss, Nacharbeit, Terminverzug, Überstunden.
Der erste Schritt ist deshalb immer, Stillstände überhaupt sauber zu erfassen: Wann, wie lange, an welcher Anlage, mit welchem Grund. Ohne diese Basis bleibt jede Maßnahme Vermutung.
Kennzahlen: Verfügbarkeit, MTBF, MTTR, OEE
Vier Kennzahlen reichen, um Stillstände greifbar zu machen:
| Kennzahl | Bedeutung | Hebel |
|---|---|---|
| Verfügbarkeit | Anteil der Laufzeit an der geplanten Betriebszeit | Ungeplante Stillstände senken |
| MTBF | Mittlere Zeit zwischen zwei Ausfällen | Zuverlässigkeit erhöhen: Wartung, Verbesserung |
| MTTR | Mittlere Dauer bis zur Wiederinbetriebnahme | Reaktion beschleunigen: Diagnose, Ersatzteile, Erreichbarkeit |
| OEE | Gesamtanlageneffektivität | Verfügbarkeit, Leistung und Qualität zusammen betrachten |
Die OEE verbindet drei Faktoren:
OEE = Verfügbarkeit × Leistungsgrad × Qualitätsrate
Ein Beispiel: 85 % Verfügbarkeit, 90 % Leistung und 98 % Qualität ergeben eine OEE von rund 75 %. Für die Stillstandsanalyse ist der Verfügbarkeitsfaktor der wichtigste, weil er ungeplante Stillstände direkt abbildet. Wichtig ist weniger der absolute Wert als der Trend und der Vergleich zwischen Anlagen.
Typische Ursachen für ungeplante Stillstände
- Verschleiß ohne Wartung: Lager, Führungen, Antriebe, Dichtungen, die über ihren Verschleißvorrat hinaus betrieben werden.
- Fehlende oder falsche Wartungsintervalle: Herstellerpläne nicht umgesetzt oder nicht an die reale Belastung angepasst.
- Bedien- und Rüstfehler: Unklare Standards, fehlende Einweisung, Parameteränderungen ohne Dokumentation.
- Ersatzteilverfügbarkeit: Die Störung ist in Minuten diagnostiziert, das Teil kommt in Tagen.
- Schnittstellen nach Umbau oder Verlagerung: Anlagen laufen instabil, weil Änderungen nicht vollständig nachgezogen wurden.
- Sporadische Störungen ohne Ursachenanalyse: Quittieren und weiterfahren, bis die Störung zum Ausfall wird.
Störgründe systematisch analysieren
Die Störgrundanalyse folgt einem einfachen Ablauf: erfassen, gewichten, verstehen, abstellen, prüfen.
- Erfassen: Jede Störung mit Anlage, Dauer, Fehlerbild und vermuteter Ursache dokumentieren, mindestens über einige Wochen. Steuerungsmeldungen, Diagnosepuffer und Maschinendaten sind dabei wertvolle Quellen.
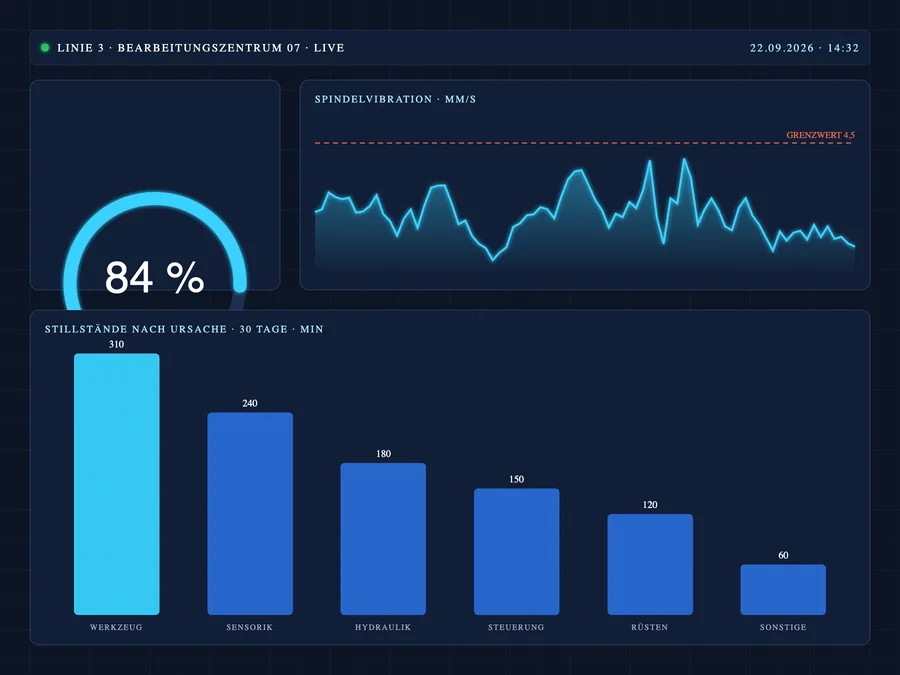
- Gewichten: Störungen nach Gesamtdauer und Häufigkeit sortieren (Pareto). Meist verursachen wenige Störbilder den Großteil der Stillstandszeit.
- Verstehen: Für die größten Störbilder die Ursache eingrenzen, etwa mit der 5-Why-Methode, an der Anlage und mit den Bedienern, nicht am Schreibtisch.
- Abstellen: Maßnahme umsetzen, die die Ursache beseitigt: Wartung, Reparatur, Einstellung, Umbau, Standard, Schulung.
- Prüfen: Nach der Maßnahme die Störungshäufigkeit weiter erfassen. Erst wenn das Störbild verschwindet, ist die Ursache getroffen.
Maßnahmen mit Wirkung
- Wartungsplan, der gelebt wird: Intervalle nach Hersteller und realer Belastung, mit Verantwortlichen, Terminen und Nachweis. Fehlt Kapazität, hilft externe Instandhaltung.
- Kritische Ersatzteile bevorraten: Für die Teile, deren Ausfall die Anlage stoppt und deren Lieferzeit lang ist.
- Diagnosefähigkeit stärken: Fehlerbilder dokumentieren, Meldungen verstehen, Prüfabläufe standardisieren. Das senkt die MTTR unmittelbar.
- Zustandsüberwachung an kritischen Aggregaten: Schwingung, Temperatur, Druck an den Komponenten, die die größten Stillstände verursachen.
- Standards für Rüsten und Bedienung: Klare Vorgaben und Einweisung verhindern viele Störungen, die als Technikprobleme erscheinen.
- Schwachstellen beseitigen statt verwalten: Bei wiederkehrenden Störbildern lohnt der Blick auf Umbau oder Retrofit.
Wo anfangen
Mit einer Anlage: der mit den meisten ungeplanten Stillständen. Vier Wochen erfassen, die größten Störbilder gewichten, die Ursache des größten beseitigen, Wirkung prüfen. Dieser Zyklus ist unspektakulär, aber er senkt Stillstandszeiten zuverlässiger als jedes Softwareprojekt, das ohne Ursachenanalyse startet.
PraxisUmsetzung mit MT.One
MT.One übernimmt Stillstands- und Störgrundanalyse direkt an der Anlage, setzt Maßnahmen operativ um und dokumentiert, was wirkt: von der Störungsbeseitigung bis zur Wartung nach Plan.
Zur Störungsbeseitigung
Gründer von MT.One Industrieservice, Dresden. Praxis in Maschinenbau und Hightech-Produktion: Installation, Instandhaltung, Störungsanalyse und Prozessoptimierung direkt an der Anlage.